العربية
- English
- Afrikaans
- беларускі
- Hrvatski
- lugha ya Kiswahili
- ქართული
- Кыргыз тили
- Монгол хэл
- IsiXhosa
- Somali
- O'zbek
- Hawaiian
- Հայերեն
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- تمل
- ελληνικά
- український
- فارسی
- български
- ລາວ
- Latine
- Қазақша
- Azərbaycan
- Македонски
- Lietuvos
- Română
- Srpski језик
كيف يعمل خط إنتاج الحليب UHT؟
من الحليب الخام إلى فترة صلاحية مدتها 6 أشهر — لا حاجة للتبريد
إذا ذهبت إلى أي سوبر ماركت في الشرق الأوسط أو غرب أفريقيا، فستجد أرففًا مليئة بالحليب المحفوظ على الرفوف، والذي لا يتطلب سلسلة تبريد، ويتمتع بفترة صلاحية تتراوح من 6 إلى 12 شهرًا، ولا يحتوي على مواد حافظة. هذه ليست مجرد وسيلة للتحايل التسويقي. إنها نتيجة لتقنية UHT المستخدمة في INTOPخط انتاج الحليب.
تعمل المعالجة بدرجة حرارة عالية جدًا على تسخين الحليب إلى درجة حرارة 135-150 درجة مئوية لمدة 2-6 ثوانٍ فقط، ثم تبريده بسرعة قبل إغلاقه في عبوات معقمة مسبقًا. يؤدي هذا الارتفاع المفاجئ في الحرارة إلى تدمير كل مسببات الأمراض والأبواغ التي قد تسبب التلف. والنتيجة هي العقم التجاري — آمن للتخزين في درجة حرارة الغرفة حتى يتم فتحه.
قارن ذلك بالبسترة: 72 درجة مئوية لمدة 15 ثانية. لا يزال الحليب المبستر بحاجة إلى التبريد ويستمر لمدة 2-3 أسابيع. بالنسبة للمعالجات في الأسواق التي تكون فيها سلسلة التبريد باهظة الثمن أو غير موثوقة، فإن هذا الاختلاف هو الحالة التجارية بأكملها.
عملية الإنتاج – خطوة بخطوة
الاستقبال والتوضيح - يدخل الحليب الخام إلى خزان التوازن، ثم يمر عبر جهاز تصفية بالطرد المركزي لإزالة الشوائب المادية قبل بدء المعالجة.
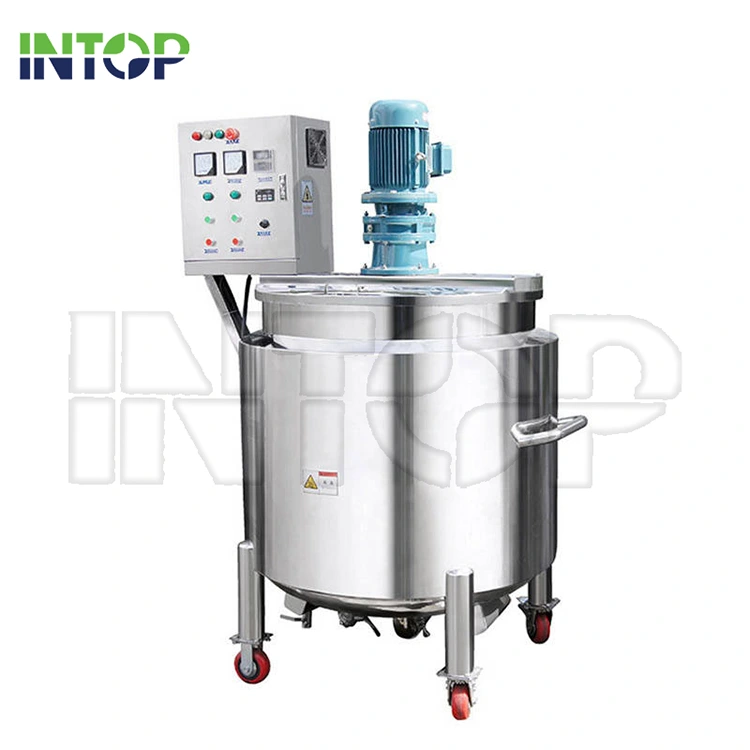
التوحيد القياسي - يتم تعديل محتوى الدهون حسب المواصفات. يقوم فاصل القشدة بتقسيم الحليب إلى أجزاء منزوعة الدسم وقشدة، والتي يتم إعادة دمجها بنسبة الهدف. وهذه هي الطريقة التي يصل بها المنتجون باستمرار إلى 3.5% من الحليب كامل الدسم أو 1.5% منزوع الدسم بغض النظر عن التباين الموسمي في العرض الخام.
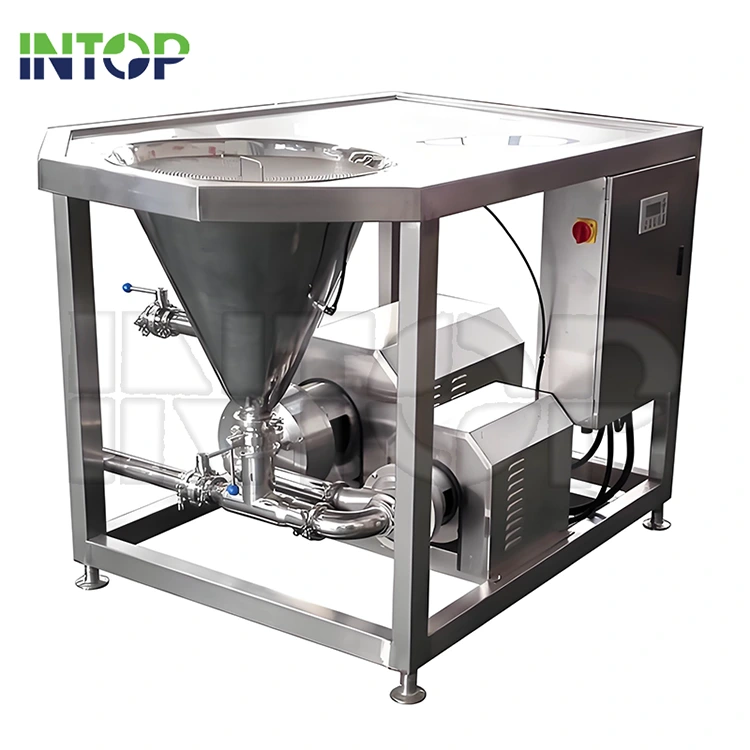
التجانس - بدون هذه الخطوة تنفصل الكريات الدهنية وترتفع. يقوم المجانس عالي الضغط عند 150-200 بار بتكسير جزيئات الدهون إلى أقل من 1 ميكرون. لا توجد طبقة كريم. نسيج رف ثابت طوال عمر المنتج.
التعقيم بالأشعة فوق البنفسجية - جوهر النظام. نهجان رئيسيان:
· يستخدم العلاج UHT غير المباشر المبادلات الحرارية اللوحية أو الأنبوبية. لا يتصل المنتج مطلقًا بوسط التسخين. يصل استرداد الطاقة من خلال التجديد إلى 85-90٪. هذا هو الإعداد الأكثر شيوعًا لمنتجات الألبان.
· المعالجة الحرارية المباشرة (UHT) - الحقن أو التسريب بالبخار - تتصل بالمنتج مباشرةً. تسخين أسرع، وبروتينات ألطف، ونكهة أقرب إلى الحليب الطازج. أكثر تعقيدًا، واسترداد أقل للطاقة.
أيهما صحيح يعتمد على الميزانية، والسوق المستهدف، وما إذا كانت الأولوية هي تكلفة التشغيل أو جودة المنتج.
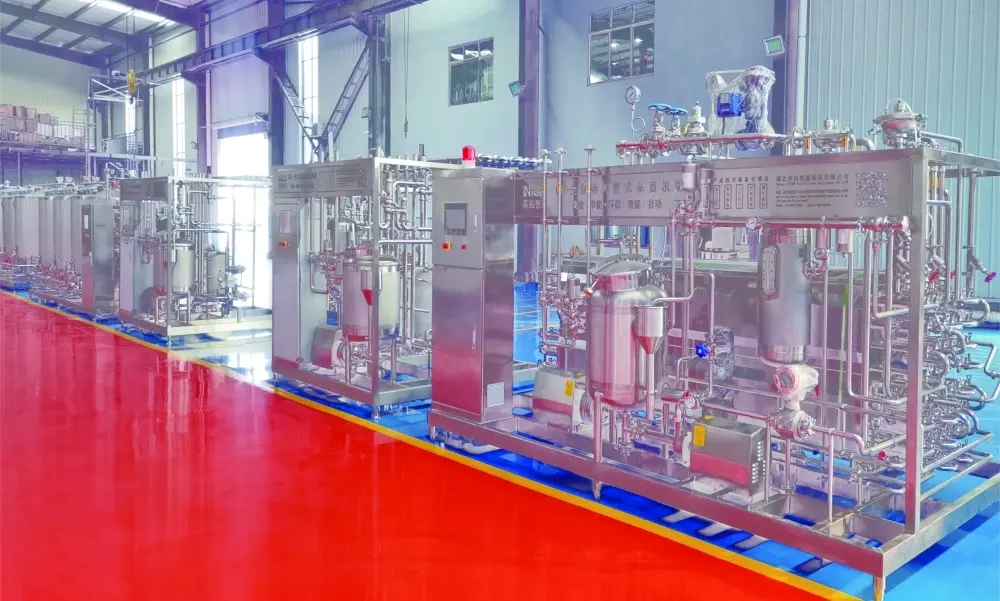
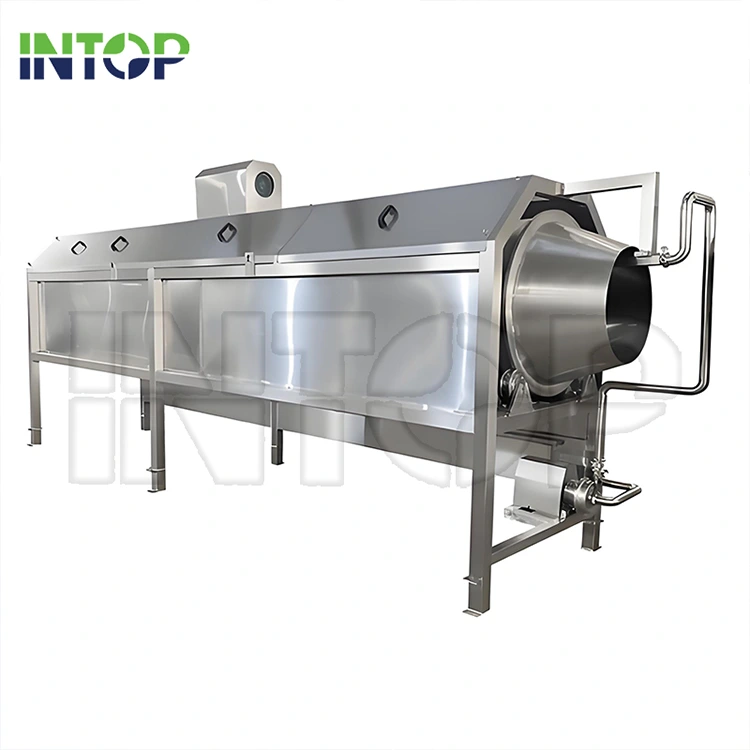
القابضة والتبريد - بعد التسخين، يتدفق المنتج من خلال أنبوب تثبيت بحجم لضمان مدة البقاء في درجة الحرارة. ثم يمر مرة أخرى من خلال قسم التجديد، حيث يقوم بالتسخين المسبق للحليب البارد الوارد، قبل تبريده إلى درجة حرارة التعبئة.
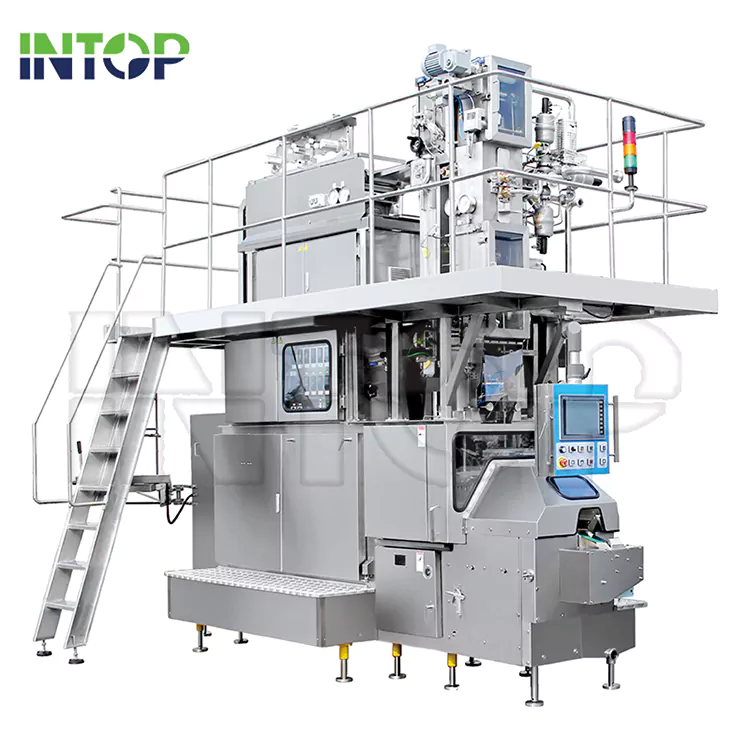
خزان عازلة معقمة - ينتظر المنتج المعقم هنا في وعاء مغلق ومعقم ومضغوط بالهواء قبل ملئه. يؤدي هذا إلى فصل جهاز التعقيم عن مادة الحشو - وهو مخزن مؤقت مهم يحافظ على تشغيل الخط أثناء توقف التعبئة القصير.
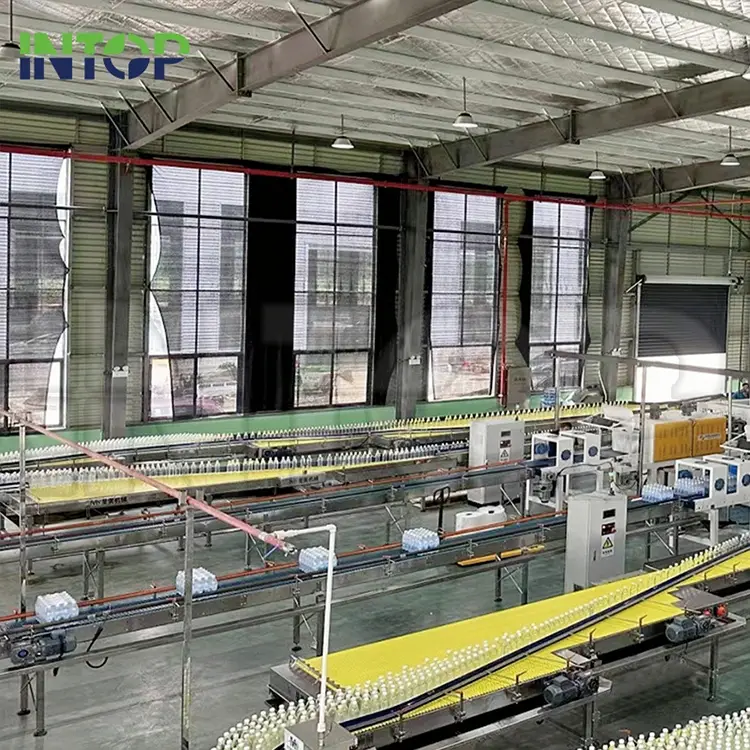
حشوة معقمة - يتم تعقيم مواد التغليف باستخدام H₂O₂ أو الأشعة فوق البنفسجية قبل ملامسة المنتج. تتم عملية التعبئة والختم داخل منطقة معقمة. بمجرد إغلاق هذه الكرتونة، تكون قد أصبحت جاهزة، ولا حاجة للتبريد حتى يفتحها المستهلك.
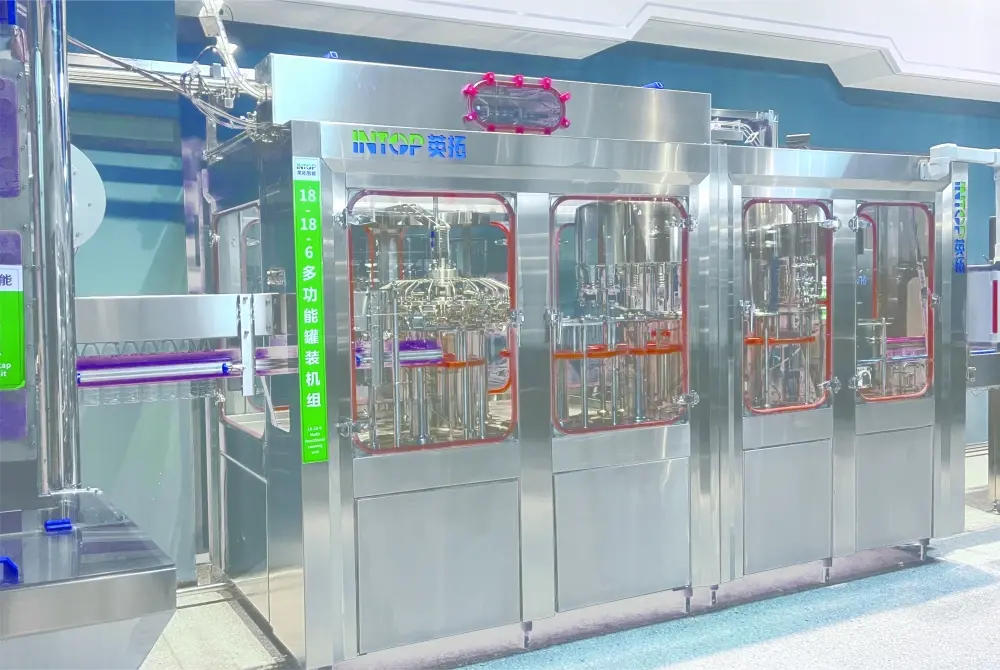
CIP (التنظيف في المكان) - ينظف الخط نفسه بين فترات التشغيل: المواد الكاوية الساخنة، والشطف بالماء، والحمض، والشطف بالماء - يتم تدوير كل ذلك من خلال الأنابيب المغلقة تلقائيًا. تتحول بقايا الحليب التي تبقى على قيد الحياة بين فترات الجري إلى أغشية حيوية. يعتبر الأغشية الحيوية مصدرًا للتلوث، ولا يمكن إصلاح أي قدر من الحرارة UHT بعد حدوثها.
من يحتاج هذا؟
تكون حالة العمل أقوى عندما يكون إمداد الحليب الطازج غير متسق، أو عندما تضيف سلسلة التبريد تكلفة حقيقية، أو عندما يكون السوق المستهدف هو التصدير. يخدم مصنع الحليب المبستر منطقته المحلية. يمكن لمصنع UHT أن يزود دولة بأكملها - أو الشحن عبر القارات.
Intop التصميمات والإنشاءات الكاملة بتقنية UHTخطوط إنتاج الألبان من 500 لتر/ساعة إلى 20,000+ لتر/ساعة، يغطي الحليب كامل الدسم، والحليب خالي الدسم، والحليب المنكه، والمشروبات النباتية ذات المعالجة الحرارية العالية. توريد تسليم المفتاح إلى أكثر من 40 دولة.
جهة الاتصال: keira@intopmach.com | واتساب: +86 153 5651 9597
أخبار ذات صلة
- تدعم تقنية التعقيم UHT الأنبوبي نمو معالجة المشروبات المعقمة
- ما الذي يجعل خط إنتاج عصير الفراولة فعالاً وآمنًا وجاهزًا للاستخدام التجاري؟
- خط إنتاج المياه المعبأة: 10 عوامل قبل الاستثمار
- كيفية بناء خط إنتاج العصير الذي يتعامل مع أنواع متعددة من الفاكهة
- ما الذي يتطلبه توسيع نطاق خط إنتاج مشروبات الطاقة لتلبية الطلب العالمي
- كيف يعمل نظام معالجة المياه في خط إنتاج المشروبات؟
اترك لي رسالة